Domov / Správy / Správy z priemyslu / Drôtové EDM pre letectvo a kozmonautiku: Sprievodca presným rezaním pre kritické komponenty
Drôtové EDM pre letectvo a kozmonautiku: Sprievodca presným rezaním pre kritické komponenty
Domov / Správy / Správy z priemyslu / Drôtové EDM pre letectvo a kozmonautiku: Sprievodca presným rezaním pre kritické komponenty
Drôtové EDM pre letectvo a kozmonautiku: Sprievodca presným rezaním pre kritické komponenty
2026-09-15
Váš obchod dostane dávku blokovacích dosiek turbínových lopatiek Inconel 718, sadu titánových protipožiarnych tesnení a sadu tvrdených vložiek D2 pre zápustku kovania podvozku. Výkres vyžaduje tolerancie profilu v rozsahu ±0,005 mm, povrchovú úpravu lepšiu ako Ra 0,8 μm a preliatu vrstvu bez mikrotrhlín. Výrobný plán vám dáva sedem dní.
Požiadavky, ako sú tieto, sú dôvodom, prečo drôtové EDM zaujíma také stabilné miesto v leteckej výrobe. Drôtové EDM – nazývané aj drôtovo rezané EDM alebo WEDM – odstraňuje materiál riadenými elektrickými výbojmi v dielektrickej kvapaline, takže tvrdosť a húževnatosť obrobku neobmedzujú proces tak, ako obmedzujú frézovanie alebo brúsenie. Materiály, ktoré je ťažké alebo nemožné rezať pomocou nástroja na hrany, je stále možné rezať na hotový profil. Letectvo a kozmonautika sa už desaťročia spoliehajú na tento proces v prípade štrbín, chladiacich prvkov, presných konzol, tesniacich krúžkov a tenkostenných krytov, kde sú otrepy, vychýlenie nástroja a popálenie pri brúsení neprijateľné.
Táto príručka obsahuje informácie o tom, ako sa proces správa na materiáloch pre letectvo a kozmonautiku, kde sú praktické limity tolerancie, povrchovej úpravy a integrity povrchu, ktorá trieda stroja stojí za zváženie pre danú skupinu dielov a čo je potrebné overiť pred zadaním objednávky – vrátane reznej skúšky na vašom vlastnom materiáli.
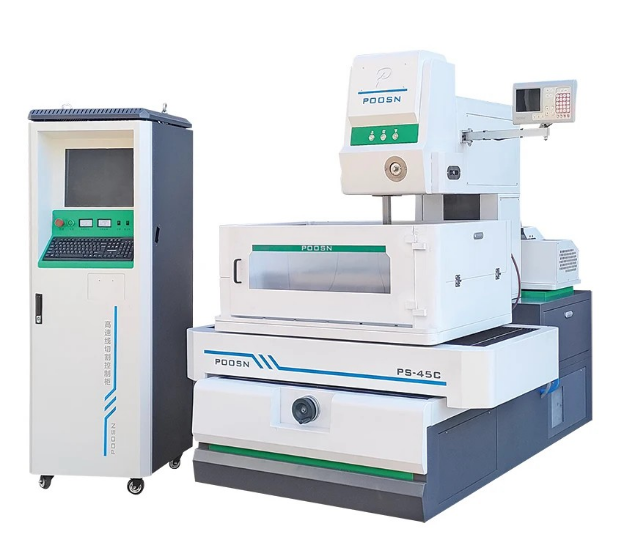
Stredná rýchlosť drôtového EDM stroja POOSN série PSC – viacprechodové rezanie pre presné komponenty a nástroje.
Hlavný záver: Drôtové EDM sa oplatí vyhodnotiť vždy, keď je potrebné dosiahnuť tvrdosť, tesnú toleranciu a integritu povrchu na tej istej časti. Vo zvyšku tejto príručky nájdete informácie o správaní materiálu, toleranciách a limitoch povrchovej úpravy, výbere stroja a o tom, čo je potrebné skontrolovať pred objednávkou.
Prečo sa drôtové EDM používa pre letecké komponenty
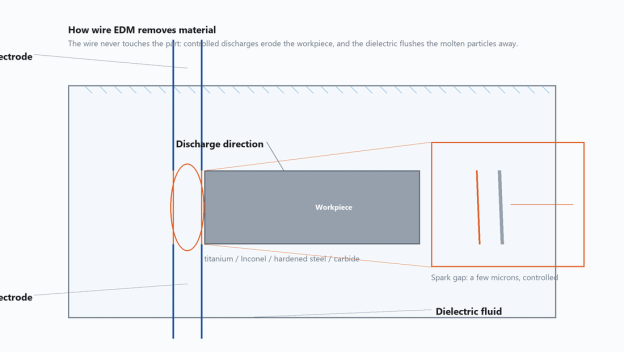
Drôtové EDM generuje každý výboj medzi tenkou napájanou drôtenou elektródou a obrobkom, pričom rezná zóna je ponorená do (alebo preplachovaná) dielektrickou kvapalinou. Drôt sa nikdy nedotkne dielu, iskrisko sa drží v rozmedzí niekoľkých mikrónov a dielektrikum odnáša roztavené častice preč. Pretože rezná sila je v podstate nulová, tenké steny sa neohýbajú, jemné prvky sa netrhajú a neexistuje žiadny nástroj na ostrie, ktorý by sa mohol odštiepiť alebo zlomiť. Vďaka tomu sa CNC drôtový EDM stroj prirodzene hodí pre diely, ktoré by sa inak deformovali pri mechanickom zaťažení.
Pri leteckom priemysle sú najdôležitejšie štyri vlastnosti:
Tvrdosť materiálu nie je prekážkou. Plne kalená doštička z nástrojovej ocele, liate puzdro Inconel a oterová podložka zo spekaného karbidu môžu byť rezané na tom istom stroji; čo sa mení, je dosiahnuteľná rýchlosť posuvu, nie realizovateľnosť.
Teplom ovplyvnená zóna je tenká. Pretože každý výboj trvá len mikrosekundy a dielektrikum okamžite zháša povrch, je postihnutá vrstva oveľa tenšia ako pri laserovom alebo plazmovom rezaní.
Nedochádza k mechanickému otrepu. Pretavená vrstva je rovnomerná pozdĺž obrysu a môže byť riadená orezávaním namiesto ručného dokončovania.
Rezanie stohu je praktické. Niekoľko tenkých plechov je možné spojiť a rezať ako jeden stoh, čo zvyšuje produktivitu tesniacich dosiek a podložiek.
Pre každú novú časť plánovanie leteckej výroby vykonáva porovnanie medzi výrobou alebo kúpou a porovnaním procesov. Najbežnejším porovnaním je drôtové EDM s CNC frézovaním, laserovým rezaním a abrazívnym vodným lúčom pre rovnakú geometriu.
Ako drôtová EDM odstraňuje materiál: drôtová elektróda sa nikdy nedotýka obrobku a dielektrikum odnáša roztavené častice preč.
Hlavný záver: Drôtové EDM sa vyberá pre letecký priemysel, keď prioritou je nulová rezná sila, tenká zóna ovplyvnená teplom, okraj bez otrepov a schopnosť rezať tenké diely na seba v jednom nastavení.
Letecké materiály vhodné pre drôtové EDM
Letecká výroba využíva úzku skupinu vysokovýkonných zliatin a väčšinu z nich je ťažké obrábať konvenčnými prostriedkami: zliatiny titánu, superzliatiny na báze niklu, vysokopevnostné ocele, karbidové nástrojové materiály a hliníkové zliatiny drakov lietadiel. Každá skupina sa správa inak v EDM medzere a tieto rozdiely ovplyvňujú rýchlosť posuvu, napätie drôtu a nastavenia preplachovania. EDM stroj na rezanie kovov nezávisí od reznej hrany, takže tvrdosť ho neblokuje – ale tepelná vodivosť, bod topenia a spôsob opätovného tuhnutia materiálu stále formujú výsledok.
Nižšie uvedená tabuľka sumarizuje, ako tieto materiály zvyčajne reagujú na strednorýchlostných a vysokorýchlostných zariadeniach WEDM s použitím molybdénovej drôtenej elektródy a štandardných rezných parametrov.
Typické správanie bežných leteckých materiálov v drôtovom EDM
Materiál
Letecké využitie
Typický stav
Správanie v reze
Ti-6Al-4V zliatina titánu
Konzoly draku lietadla, požiarne tesnenia, upevňovacie prvky
Žíhané alebo tepelne spracované, HRC 30-36
Reže čisto pri strednej rýchlosti; dobrý povrch s viacnásobným rezom; preplachovanie je dôležité na odplavenie titánových častíc.
Inconel 718 superzliatina na báze niklu
Turbínové kotúče, plášte, tesnenia
Roztok ošetrený a starý, HRC 36-44
Pomalší ako oceľ; nižšia prúdová hustota pomáha predchádzať mikrotrhlinám; na kontrolu pretavenej vrstvy použite samostatné prechody.
Kalená nástrojová oceľ (D2, H13)
Kovacie zápustky, orezávacie nástroje, vložky do foriem
Kalené na HRC 52-62
Rýchle rezanie a vynikajúca povrchová úprava; tvrdosť neznižuje rýchlosť posuvu.
Karbid volfrámu
Rezné nástroje, oterové podložky, meradlá
Spekané, veľmi tvrdé
pomalý; vyžaduje nízku energiu, aby sa zabránilo praskaniu; jemný drôt a nízky výkon poskytujú najlepšiu výhodu.
Hliník 7075-T6
Nosníky, konzoly, prototypy
HRC 20-24
Najrýchlejšie rezanie; nízke prepracovanie; vhodné pre stohované diely.
Nízkolegovaná oceľ 4340
Komponenty podvozku
Kalené, HRC 40-50
Dobrá rýchlosť rezania; konzistentný povrch; štandardné splachovanie funguje dobre.
Relatívna rýchlosť hrubovania je dôležitá pre plánovanie výroby. Nižšie uvedené poradie je kvalitatívne a je uvedené ako plánovacia príručka, nie ako namerané hodnoty – skutočný výsledok závisí od výšky obrobku, priemeru drôtu, podmienok preplachovania a nastavení generátora.
Relatívna rýchlosť hrubého rezania bežných leteckých materiálov v drôtovom EDM
Materiál
Relatívna rýchlosť hrubého rezu
Hlavný dôvod
Hliník 7075-T6
Najrýchlejšie
Vysoká tepelná vodivosť, nízky bod topenia, čisté splachovanie
Nízkolegovaná oceľ 4340
Rýchlo
Oceľ odvádza teplo a čisto splachuje
Kalená nástrojová oceľ (D2, H13)
Rýchlo
Tvrdosť neznižuje rýchlosť posuvu, ale kal je potrebné prepláchnuť
Ti-6Al-4V
Mierne
Nízka tepelná vodivosť koncentruje teplo v medzere, takže predstih musí zostať mierny, aby nedošlo k pretrhnutiu drôtu
Inconel 718
Pomaly
Vysoká teplota topenia v kombinácii s nízkou tepelnou vodivosťou
Karbid volfrámu
Pomalyest
Na zabránenie mikrotrhlín na hrane je potrebná nízka energia
Tento rebríček má praktické dôsledky. Práca s hliníkom môže prebiehať niekoľkonásobne rýchlejšie ako ekvivalentná práca s karbidom. Rovnaké rozdiely ovplyvňujú výber stroja: dielňa, ktorá reže väčšinou superzliatiny ťaží z jemného pulzného riadenia a robustného pohonu drôtu, zatiaľ čo dielňa, ktorá reže hliník a oceľ, môže prevádzkovať jednoduchšie stroje s vyššou priepustnosťou. Vysvetľuje tiež, prečo sú stratégie viacerých rezov štandardom v leteckom a kozmickom priemysle – prvý rez určuje tvar a jeden alebo dva prechody orezania zlepšujú konečnú úpravu a odstraňujú väčšinu pretavenej vrstvy. Na titánových a Inconelových dieloch sú tieto ozdobné pasy často rozdielom medzi odmietnutým a schváleným dielom.
Štyri praktické poznámky pred nastavením parametrov:
Titánový prášok z rezu je abrazívny; dôkladne prefiltrujte dielektrikum a podľa plánu vymeňte filtračné médium.
Superzliatiny na báze niklu môžu mechanicky vytvrdnúť, ak sa rez zastaví; udržujte stabilný preplachovací tlak a sledujte napätie medzier.
Karbid by mal byť rezaný novým alebo takmer novým drôtom, aby sa predišlo zúženiu spôsobenému opotrebovaním drôtu.
Pre naskladané hliníkové diely pridajte obetný vrchný list, ktorý ochráni prvú vrstvu pred poškodením vstupom drôtu.
Hlavný záver: Prispôsobte svoje parametre skôr rodine zliatiny než jedinému všeobecnému nastaveniu; Titánové a niklové superzliatiny potrebujú kontrolovanú energiu a disciplinované obrábanie, zatiaľ čo oceľ a hliník odmeňujú vyššie rýchlosti posuvu.
Drôtové EDM vs CNC frézovanie, rezanie laserom a vodným lúčom
Porovnanie drôtového EDM s konvenčnými a tepelnými procesmi rezania pre reprezentatívne letecké diely
Kritérium
Wire EDM
CNC frézovanie
Laserové rezanie
Abrazívny vodný lúč
Tvorba otrepov
žiadne
Bežné na okrajoch
Menší odpad
žiadne
Opotrebenie nástroja
Spotrebovaný drôt; žiadne pevné opotrebovanie nástroja
Významné v tvrdých zliatinách
Optika degraduje
Opotrebenie trysky
Tepelne ovplyvnená zóna
Tenká pretavená vrstva
Minimálne
Veľký HAZ
žiadne
Tvrdený materiál
Výborne
Chudák až spravodlivý
Dobre
Dobre
Integrita tenkej steny
Výborne
Riziko vychýlenia
Tepelné skreslenie
Riziko tlaku vody
Rezanie stohu
áno
Málokedy
áno, but HAZ between layers
áno, but edges flare
Náklady na nástroje
Nízka
Vysoká pre tvrdé materiály
Mierne
Mierne
Dôležitým čítaním tejto tabuľky nie je to, že drôtové EDM vyhráva každý riadok. Frézovanie je často rýchlejšie pre veľké vrecká z mäkkého materiálu a vodný lúč sa uprednostňuje pri veľmi hrubých platniach, kde nie je rozhodujúca povrchová úprava. Drôtové EDM je najlepšie, keď je diel tenký, zložitý, vyrobený z tvrdeného materiálu alebo rezaný v stohu, kde kvalita hrán musí byť rovnaká v mnohých vrstvách.
V praxi sa letecké diely často vyrábajú kombinovaním procesov. Komponent môže byť frézovaný, aby sa odstránil sypký materiál, tepelne spracovaný a potom drôt rezaný do konečného tvaru. Táto hybridná cesta skracuje čas cyklu a zachováva presnosť vlastností závislých od tvrdosti. Pretože proces po prvom nastavení beží bez dozoru, jeden operátor môže počas mimošpičkových hodín dohliadať na niekoľko strojov, čo zlepšuje využitie stroja.
Hlavný záver: Drôtené EDM je tou správnou voľbou pre tenké, zložité, tvrdené alebo stohované diely; frézovanie a vodný lúč zostávajú lepšími možnosťami pre veľký úber mäkkého materiálu alebo hrubé plechy, kde konečná úprava nie je kritická.
Tolerancie, povrchová úprava a integrita povrchu
Letecké výkresy riadia tri charakteristiky súvisiace s povrchom: rozmerovú presnosť, drsnosť povrchu a metalurgickú integritu. Wire EDM ich oslovuje najmä počtom prechodov. Prvý prechod je hrubý rez; každý nasledujúci prechod prebieha s nižšou energiou s posunom a zlepšuje konečnú úpravu a odstraňuje väčšinu pretavenej vrstvy. Riadiaci systém zachováva rovnakú dráhu drôtu pre každý prechod, takže to, čo sa medzi prechodmi mení, je energia impulzu, ofset a rýchlosť posuvu.
Typická viacpriechodová stratégia na drôtených EDM častiach pre letectvo
Pass
Účel
Čo zlepšuje
1. prechod
Rýchly odber materiálu — vytvorenie tvaru
Geometria; prítomná pretavená vrstva
2. prechod
Polotovar
Odstráni väčšinu pretavenej vrstvy; znižuje vlnitosť
3. prechod
Dokončiť
Konečný rozmer a drsnosť mnohých letových častí
4. priechod (voliteľné)
Ultra-finiš
Tesnenie plôch a hrán kritických voči únave
Koľko prechodov potrebuje daná súčiastka a akú konečnú úpravu je možné dosiahnuť, závisí od stroja, materiálu, tuhosti obrobku a nastavenia generátora. Preto je test rezania na vlastnom obrobku praktickým spôsobom, ako to potvrdiť. Pre porovnanie, základná línia publikovanej série POOSN je presnosť obrábania 0,02 mm, až ±0,012 mm pri poslednej iterácii, s drsnosťou povrchu až do Ra ≤ 1,2 μm.
Celistvosť povrchu je faktorom, ktorý oddeľuje EDM drôtov v letectve od všeobecného rezania drôtov. Pretavená vrstva – biela vrstva – je tenký znovu stuhnutý film, ktorý zostane na rezanej hrane po hrubom prechode. V priemyselnej praxi sa často uvádza, že hrubý rez zanechá bielu vrstvu rádovo 15 až 30 μm v závislosti od energie impulzu; orezanie zvyčajne zníži veľkosť pod približne 5 μm a jemné dokončovanie opäť zníži. Ak táto vrstva obsahuje mikrotrhliny, môže sa stať miestom iniciácie únavy na disku turbíny alebo štrukturálnej konzole. Praktický dôsledok je rovnaký bez ohľadu na presný údaj: certifikovaná letecká súčiastka by mala mať za normálnych okolností aspoň jeden orezaný prechod po hrubom reze a prípustný limit bielej vrstvy by mal byť definovaný v objednávke alebo na výkrese.
Keď je nový proces alebo materiál kvalifikovaný, kupujúci by mali požiadať o metalurgické hodnotenie. Štandardnou praxou je narezať diel, vyleštiť a vyleptať prierez, preskúmať hranu pod mikroskopom a zaznamenať výsledok. Hodnotenie sa stáva súčasťou správy o kontrole prvého článku a uchováva sa počas trvania programu.
Kužeľové rezanie má svoj vlastný vplyv na celistvosť povrchu. Keď drôt beží pod uhlom, výstupná dráha je na jednej strane dlhšia, čo mení lokálnu povrchovú úpravu a môže zanechať matnejšiu hranu na vnútornom polomere. Stroje navrhnuté pre veľké uhly kužeľa to zmenšujú tým, že držia vodiace lišty drôtu blízko obrobku a zachovávajú konzistentné preplachovanie na oboch stranách – čo je detail, ktorý je dôležitý pre uhlové tesnenia a podobné funkcie. Ak súčiastka vyžaduje veľký uhol kužeľa, môže byť potrebný stroj WEDM s veľkým kužeľom; na štandardných strojoch je schopnosť zúženia oveľa menšia.
Hlavný záver: Naplánujte si každú leteckú drôtovú EDM prácu s aspoň jedným orezaním po hrubom rezaní, definujte prijateľný limit bielej vrstvy na výkrese alebo nákupnej objednávke a potvrďte dosiahnuteľnú toleranciu a dokončite rezným testom na vlastnej časti.
Ako si vybrať drôtový EDM stroj pre letectvo
V leteckom priemysle sú bežné tri triedy drôtových EDM strojov: vysokorýchlostné drôtové EDM, stredne rýchle drôtové EDM a EDM s veľkým kužeľom. Stredne rýchly stroj sa často považuje za vhodnú možnosť pre letový hardvér, ktorý vyžaduje prísne tolerancie a kontrolovanú povrchovú úpravu, pretože vyvažuje presnosť, povrchovú úpravu a prevádzkové náklady. Vysokorýchlostné stroje zostávajú užitočné na hrubé rezanie, prípravu nástrojov a nízkonákladové prototypovanie. Stroje s veľkým kužeľom sa používajú tam, kde samotná geometria vyžaduje strmý uhol. Pretože správna voľba závisí od mixu dielov, výber by mal začať od práce a nie od jednej špecifikácie.
Začnite s pracovnou obálkou. Letecké diely môžu byť prekvapivo veľké – napríklad titánový rámový člen môže merať viac ako meter – ale väčšina presných dielov sa pohodlne zmestí do stredne veľkého obalu. Nižšie uvedený kontrolný zoznam je ten, ktorý odporúčame použiť pri porovnávaní cenových ponúk:
Uveďte každú rodinu dielov s veľkosťou obalu, materiálom, uhlom skosenia a požadovanou povrchovou úpravou.
Vypočítajte si merané metre za mesiac, aby ste sa rozhodli medzi jedným alebo dvoma strojmi.
Skontrolujte, či stroj môže bežať bez dozoru, vrátane spoľahlivého automatického navliekania drôtu.
Pred vystavením objednávky požiadajte o skúšku rezania na vašom skutočnom materiáli a geometrii.
Porovnajte školiaci program a čas odozvy náhradných dielov medzi dodávateľmi.
Okrem triedy strojov je dôležitá aj konfigurácia: vysoko presná servoos so spätnou väzbou na skle, automatická kontrola napnutia drôtu, dielektrická chladiaca jednotka pre tepelnú stabilitu a filtračný systém s jednoduchou údržbou. Mnoho kupujúcich tiež požaduje uloženú knižnicu parametrov usporiadanú podľa materiálu, takže operátori nemusia prestavovať nastavenia pre každú novú zliatinu. Vysoko presný drôt EDM nie je jedno číslo dielu; je to kombinácia mechanického vyrovnania, kvality riadenia a schopnosti operátora čítať stavy medzier.
Hlavný záver: Vyberte si triedu stroja z mixu dielov a pracovnej obálky, nie z jednej špecifikácie, a skontrolujte detaily konfigurácie – spätná väzba servopohonu, ovládanie napätia drôtu, filtrácia a knižnica parametrov materiálu – ktoré rozhodujú o presnosti v reálnom svete.