Domov / Správy / Správy z priemyslu / Wire EDM pre automobilové diely: Tolerancie, Výber stroja, Sprievodca dodávateľom
Wire EDM pre automobilové diely: Tolerancie, Výber stroja, Sprievodca dodávateľom
Domov / Správy / Správy z priemyslu / Wire EDM pre automobilové diely: Tolerancie, Výber stroja, Sprievodca dodávateľom
Wire EDM pre automobilové diely: Tolerancie, Výber stroja, Sprievodca dodávateľom
2026-09-21
Zvážte typickú prácu. Dodávateľ bŕzd úrovne 1 potrebuje 240 tvrdených vložiek D2, každú s 0,6 mm tesniacou drážkou, ktorá musí držať tesnú toleranciu šírky – a držať ju po vytvrdnutí na 60 HRC. Akonáhle sú polotovary vytvrdené, frézovacia bunka, ktorá rezala prototypy, už nemôže držať drážku a brúsenie vyžaduje kotúč na mieru a trojtýždňový prípravok. Táto poznámka v rohu výkresu je to, čo presunie úlohu na drôtový EDM stroj.
Táto príručka je pre ľudí, ktorí volajú: manažéri nástrojární, procesní inžinieri a nákupné tímy hodnotiace drôtovú EDM pre automobilové nástroje – lisovacie vložky, razidlá, vložky do foriem, karbidové rezné nástroje a EV laminovacie matrice. Zaoberá sa tým, kde sa proces hodí, akú toleranciu môže dodržať, ako sa líšia triedy strojov a čo treba overiť pred zadaním objednávky.
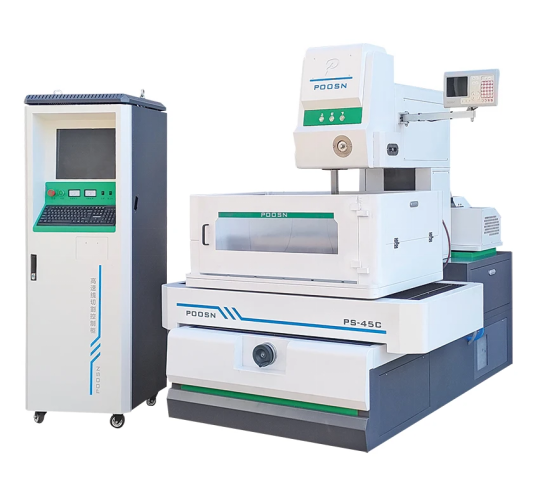
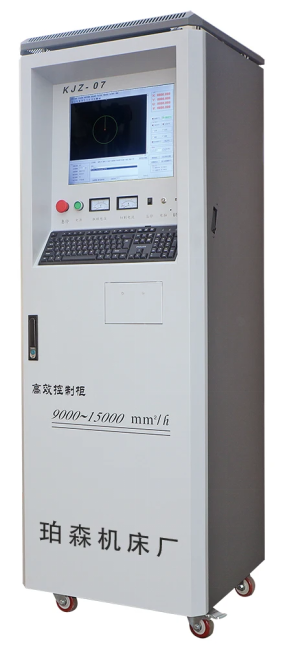
Stredne rýchlostný drôtový EDM stroj POOSN série PSC s ovládacou skriňou CNC – viacprechodové rezanie pre presné nástroje a kalené doštičky.
Drôtové EDM – nazývané aj drôtovo rezané EDM alebo WEDM – odstraňuje materiál riadenými elektrickými výbojmi medzi tenkou drôtenou elektródou a obrobkom, ponoreným alebo spláchnutým v deionizovanej vode. Pretože sa drôt nikdy nedotýka dielu, tvrdosť, hrúbka steny a veľkosť prvku prestávajú byť prekážkami: kalená oceľ a karbid, ktoré žiadna rezná hrana nedokáže opracovať, sa narežú na konečnú veľkosť v jednom nastavení, bez reznej sily a bez mechanického otrepu.
Technickou otázkou nie je, či drôtový EDM stroj dokáže vyrobiť diel. Zvyčajne môže. Otázkou je, akú triedu stroja, akú pracovnú obálku a akú schopnosť kužeľa práca skutočne potrebuje – a nákupná kapacita, ktorú obchod nikdy nepoužije, je najbežnejším spôsobom, ako tento nákup pomýliť.
Prečo sa drôtové EDM používa pre automobilové nástroje
Štyri obmedzenia posúvajú automobilové nástroje smerom k WEDM a zvyčajne sa objavujú spoločne a nie po jednom.
Tvrdosť po tepelnom spracovaní. Doštičky a razníky sú kalené, nauhličované (typická hĺbka puzdra 0,6–1,2 mm) alebo vyrobené zo slinutého karbidu, pretože musia vydržať státisíce úderov. WEDM odstraňuje materiál iskrovou eróziou, a nie reznou hranou, takže kalenú doštičku D2 alebo SKD11 je možné po kalení opracovať na požadovanú veľkosť – bez rizika deformácie, ktoré prináša dokončovacie brúsenie kalenej časti.
Veľkosť prvku pod polomerom frézy. 0,6 mm tesniaca drážka má rohový polomer, ktorý žiadna praktická stopková fréza nedokáže vyrobiť, a tá istá stena zastavuje 0,4 mm štrbinu injektora alebo štvorcový vnútorný roh. Drôt je nástroj: neexistuje žiadny polomer rohu nástroja na kompenzáciu a žiadny minimálny vnútorný polomer za polomerom drôtu plus iskriská.
Žiadna rezná sila. Tenkostenné kryty, 0,8 mm rebrá na konštrukčnom držiaku a dlhé tenké jadrá sa pri zaťažení frézovaním vychyľujú. WEDM nevyvíja v podstate žiadnu mechanickú silu, takže 0,5 mm stenu možno rezať bez podpory a bez odpruženia.
Frekvencia revízií. Lisovacia matrica môže byť v rámci programu vozidiel niekoľkokrát upravená, keď prichádzajú facelifty, varianty výbavy a regionálne špecifikácie. Na WEDM ide skôr o úpravu programu než o novú elektródu, prípravok alebo tvarovací nástroj, ktorý pri práci s nízkym až stredným objemom často prevažuje nad pomalšou rýchlosťou rezania.
Základné pravidlo: ak je diel vodivý, tvrdší ako 45 HRC a nesie prvok užší ako 1 mm alebo stenu tenšiu ako 1,5 mm, drôt EDM patrí do procesu procesu od začiatku, nepridáva sa ako záchranná operácia po zlyhaní frézovania.
Bežné automobilové diely, matrice a nástroje rezané drôtom EDM
Toto sú aplikácie, ktoré skutočne prichádzajú do stroja. Vzor je konzistentný: diel je tvrdený, tenký alebo geometricky blokovaný pre konvenčnú frézu.
Len typické referenčné hodnoty. Skutočné výsledky závisia od konfigurácie stroja, materiálu a hrúbky obrobku, rezných parametrov, počtu prechodov, tepelných podmienok a spôsobu kontroly. Tieto hodnoty nie sú garantovanou hodnotou pre žiadny stroj a nesmú sa uvádzať ako zmluvná tolerancia.
Kategória dielu
Typický materiál
Typická referenčná tolerancia
Dôvod je špecifikovaný WEDM
Lisovacie vložky, raznice a odstraňovače
D2, SKD11, Cr12MoV, karbid
0,003–0,008 mm
Rez po vytvrdnutí; žiadne skreslenie pri brúsení
Vložky do foriem na tlakové liatie a vstrekovanie
H13, 8407, S136
0,005–0,010 mm
Hlboké úzke rebrá a ťahané steny
Radiaca vidlica a synchronizačné nástroje
20MnCr5, SCM415
0,008–0,012 mm
Karburizované povrchy a tesné uhlové prvky
Drážky tesnenia brzdového strmeňa
Liatina, zliatina hliníka
0,008–0,015 mm
Šírka drážky pod polomerom frézy
Sedlá vstrekovačov a rozprašovacie otvory
Tvrdená nehrdzavejúca, nástrojová oceľ
0,003–0,006 mm
Kruhosť a celistvosť povrchu vo vnútri otvoru
Kryty snímačov a vložky konektorov
Mosadz, berýliová meď
0,010–0,020 mm
Tenké steny, ktoré neznesú upínaciu silu
Karbidové rezné nástroje, preťahovače a výstružníky
Dve kategórie platia za stroj samy. Klasickým puzdrom sú tvrdené raziace vložky; EV laminovacie matrice sú najrýchlejšie rastúce, pretože otrepy sa množia na tisíckach naskladaných plechov a môžu sa stať skratom v hotovom statore alebo rotore. Drôtené EDM môže vytvárať hrany bez otrepov a dodatočné dokončovacie prechody môžu výrazne znížiť hrúbku pretavenej vrstvy a zlepšiť integritu povrchu.
Materiály vhodné pre EDM drôtov v automobilovom priemysle
EDM sa často nazýva materiálovo agnostický, pretože potrebuje iba elektrickú vodivosť. V praxi metalurgia stále mení rýchlosť rezania, integritu povrchu a počet potrebných prechodov – rozdiely sú dostatočne veľké na to, aby ovplyvnili cenovú ponuku.
Materiálová skupina
Správanie v WEDM
Praktická poznámka
Kalené nástrojové ocele (D2, SKD11, Cr12MoV, H13)
Najjednoduchšia skupina: dobre sa správať, čisto splachovať, udržiavať toleranciu pri prechodoch
Viacprechodové rezy na 40 mm doštičke dosahujú jemný povrch
Nauhličované a cementované ocele
Tvrdé puzdro nad mäkším jadrom sa eroduje rôznymi rýchlosťami; drôt zaostáva v puzdre a zrýchľuje sa v jadre
Znížte parametre hrubovania a skontrolujte preplachovanie; rohy ukazujú rozdiel ako prvé
Slinutý karbid
Reže dobre, ale mikrotrhliny a vyčerpanie kobaltu sú skutočným rizikom pri vysokej energii výboja
Hrubovanie s nižšou spotrebou energie plus jeden alebo dva extra trimovacie prechody
Zliatiny titánu a niklu (Ti-6Al-4V, Inconel)
Režte pomalšie ako oceľ pri rovnakej hrúbke; riziko pretavenia vrstvy, ak sa preskočia lemy
Trojprechodové minimum je bežné tam, kde je kritická integrita povrchu
Zliatiny hliníka a medi
Hliník sa rýchlo reže, ale môže oxidovať; meď a mosadz odvádzajú teplo a rezajú menej efektívne
Neuvádzajte ani jednu rovnakú hodinovú sadzbu ako nástrojová oceľ
Zliatiny karbidu a niklu sú dve skupiny, v ktorých je ukladanie orezaného priechodu nesprávnou ekonomickou situáciou, pretože poškodenie sa objaví o týždne neskôr ako odštiepenie alebo únavová trhlina, a nie ako okamžité zlyhanie rozmerov.
Akú toleranciu môže Drôtové EDM udržať?
Tolerancia vytlačená na výkrese a tolerancia, ktorú môže dielňa držať vo výrobe, sú dve rôzne čísla. Väčšina objemu automobilového náradia sa nachádza v strede praktického rozsahu, čo je presne to miesto, kde je hospodárnosť drôtového EDM najpriaznivejšie.
Tvrdené vložky razníc a foriem sedieť na najužšom konci, pretože vôľa pri orezávaní a orezávaní priamo nastavuje výšku ostrapu a životnosť matrice. Na dosiahnutie tohto pásma je potrebný stroj triedy presnosti, kontrolované prostredie a tri alebo viac prechodov.
Sedadlá vstrekovačov sa zvyčajne riadia skôr zaoblením a povrchovou úpravou než absolútnou veľkosťou – dôležitý rozdiel pri písaní špecifikácie nákupu.
Radiaca vidlica a nástroje synchronizátora pristane v rozsahu, ktorý stredne rýchly stroj s dvoma reznými prechodmi pohodlne a opakovane zvládne.
Drážky tesnenia brzdového strmeňa sú zvyčajne hrubovací prechod plus jeden orezávací prechod na väčšine tried strojov.
Konštrukčné konzoly a výstuhy sú najvoľnejšou kategóriou, kde zvyčajne postačuje jednoprechodový vysokorýchlostný rez, pokiaľ požiadavka na kvalitu hrany nehovorí inak.
Pod pásom jemného dokončenia sa nákladová krivka krúti strmo nahor: potrebujete prostredie s kontrolovanou teplotou, tri alebo viac prechodov, pomalšie podávanie drôtu a úroveň disciplíny operátora, ktorú nie každý obchod dokáže udržať počas troch zmien. Poctivým konkurentom je skôr rezanie laserom alebo plazmou s vysokým rozlíšením ako frézovanie.
Oddelenie tolerancie, ktorú zákazník skutočne potrebuje, od tolerancie vytlačenej na výkrese je najcennejším zvykom v tomto obchode. Citácie sa môžu zdvojnásobiť, keď sa všeobecná poznámka napísaná pre funkčný povrch aplikuje na povrch, ktorý sa nikdy nedotýka inej časti.
EDM vysokorýchlostné vs strednorýchlostné vs veľké kužeľové drôty
Vysokorýchlostné drôtové EDM , často postavený na platforme DK77, prináša najnižšie náklady na štvorcový milimeter rezu. Je to správna odpoveď pre konzoly, podložky, jednoduché razníky a akúkoľvek prácu, kde je prijateľná voľnejšia páska.
Stredná rýchlosť drôtového EDM sedí medzi vysokorýchlostnými a presnými strojmi. Pridáva kontrolované viacprechodové rezanie a pevnejší pohon drôtu a táto kombinácia je to, čo posúva dosiahnuteľný pás od voľného konca smerom ku koncu s jemnou povrchovou úpravou – jeden z dôvodov, prečo sú stredne rýchle stroje široko špecifikované pre automobilové nástroje. Náklady na jeden rez sú vyššie ako pri vysokorýchlostnom stroji, ale počet šrotu a počet hodín manuálneho dokončovania klesajú.
Viacprechodové rezanie je skôr schopnosť ako trieda stroja: hrubovací prechod, po ktorom nasleduje jeden alebo viac orezávacích prechodov pri postupne nižšej energii vybíjania. Podporuje to každý strednorýchlostný a presný stroj a práve to poskytuje prísnejšiu toleranciu a jemnejšiu povrchovú úpravu, ktorú si automobilové špecifikácie vyžadujú – jednoprechodový rez to nikdy nedosiahne. Skôr než sa pozriete na čokoľvek iné, overte si počet orezaní, ktoré prejdú cez ovládacie podpery, pretože toto číslo určuje hranicu dosiahnuteľnej tolerancie.
Presné drôtové EDM stroje , ktoré držia najtesnejšie pásy s menším drôtom, sú opodstatnené hlavne pre EV laminovacie matrice, vstrekovacie nástroje a karbidové práce, kde sú požiadavky na toleranciu a integritu povrchu skutočne prísne. Sú podstatne drahšie a potrebujú kontrolované prostredie.
Kúpte si triedu, ktorá pokrýva tolerančné pásmo, ktoré skutočne potrebujete, nie najužší výkres v súbore, pretože cenový rozdiel medzi triedami je oveľa väčší ako rozdiel v dosiahnuteľnej kvalite pri bežnej automobilovej práci.
Ako si vybrať správny drôtový EDM stroj pre automobilové nástroje
Výber funguje lepšie z dielu ako z katalógu. Spustite tento reťazec v poradí:
Veľkosť a hmotnosť dielu — nastavuje pracovnú obálku a zaťaženie stola a zvyčajne vylučuje stroje skôr, ako to urobí čokoľvek iné.
Materiál a tvrdosť — nastaví stratégiu prechodu a to, či je potrebné vybudovať knižnicu parametrov od začiatku.
Tolerancia a koniec, na ktorých skutočne záleží — nastaví triedu stroja a či je potrebné kontrolované prostredie.
Kužeľ — ťah, reliéf alebo šikmé steny rozhodujú o tom, či je vôbec potrebný stroj s možnosťou skosenia.
Mesačné strihané metre — rozhoduje sa medzi jedným a dvoma strojmi.
Nižšie uvedená tabuľka je východiskovým bodom, nie špecifikáciou.
Ak je vaša práca
Začnite s
Kalené doštičky D2 / SKD11 s hrúbkou približne 20–30 µm
Vysokorýchlostný stroj série DK77
Presné nástroje vyžadujúce prísnejšiu kontrolu rozmerov a jemnejšiu povrchovú úpravu
Stredne rýchlostný stroj série PSC
Všeobecné presné nástroje, kde dominujú náklady na diel
Séria DK-BC
Šikmé steny, prievan alebo hlboký kužeľ
Séria s veľkým zúžením (DKD).
Odporúčanie stále závisí od dielu a spoľahlivým spôsobom jeho vyrovnania je skôr rezná skúška na vlastnom materiáli než porovnanie katalógových údajov.
Kužeľové rezanie pre uhlové matrice a formy
Automobilové matrice a formy sú zriedkavo s rovnými stenami: uhly ťahu, uhly reliéfu a otvory matrice, ktoré sa zužujú od reznej hrany smerom nadol do voľnej zóny, všetky vyžadujú naklonenie drôtu.
Kužeľ capability is always quoted at a specified workpiece height a dosiahnuteľný uhol klesá, keď sa diel zväčšuje. Stroj dimenzovaný pre daný uhol v jednej výške Z ho nemusí nutne držať v inej.
Špecifikujte kužeľ ako uhol, tak aj maximálnu odchýlku v uvedenej výške. Číslo odchýlky - nie maximálny uhol - rozhoduje o tom, či sa matrica zostaví čisto, a je to číslo, ktoré vo väčšine cenových ponúk chýba.
Stroje s veľkým kužeľom používajte nezávislé ovládanie osi U/V s vyhradenou kužeľovou hlavou, takže preplachovanie a napätie zostávajú konzistentné, kým sa drôt nakláňa. Bez toho sa kvalita rezu na skosenej ploche a presnosť rohov zhorší.
Kužeľ is not free. Na rovných priechodných dierach, karbidových polotovaroch a jednoduchých razidlách zvyšuje náklady bez výhod; ak na výkrese nie je žiadny prievan, reliéf alebo šikmá stena, vynechajte to zo špecifikácie.
Modely POOSN s veľkým zúžením sú špecifikované až do ±45°.
POOSN Wire EDM stroje pre automobilové nástroje
POOSN je značka drôtového EDM spoločnosti Taizhou Xinchengyang Machinery Manufacturing Co., Ltd. Továreň vyrába drôtové EDM stroje už tri desaťročia v štyroch rodinách – PS, PSC stredná rýchlosť, DK vysokorýchlostné a veľké kužeľové rezanie – a exportuje do juhovýchodnej Ázie, západnej Ázie, Európy a Ameriky ako priamy výrobca a nie ako obchodná spoločnosť.
Možnosti iba na úrovni série. Modelové obálky, dráhy, zaťaženie stola a čísla kužeľa sa menia s konfiguráciou a musia byť potvrdené podľa aktuálneho listu špecifikácií pre model, ktorý uvádzate.
séria
Najlepšie pre
Kľúčový bod
Séria PSC (PSC35C / PSC45C / PSC50C / PSC60C)
Presné automobilové náradie
Viacprechodové rezanie strednou rýchlosťou; presnosť a dokončenie
Séria DK-BC
Všeobecné presné nástroje
Rovnováha medzi rýchlosťou a nákladmi; presnosť opakovaného polohovania 0,002 mm
Séria DK77
Hrubé rezanie a všeobecné nástroje
Cenovo výhodné rezanie kaleného materiálu
Séria s veľkým zúžením (DKD).
Kužeľed dies and molds
Veľkouhlové kužeľové rezanie až do ±45°
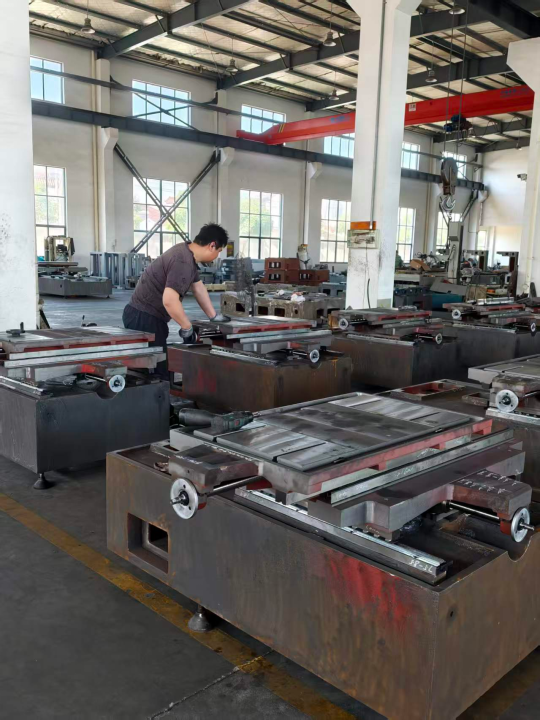
Drôtové EDM stroje radu POOSN. Montáž stroja a vedenie vedenia v dielni POOSN, vykonávané pred konečným vyrovnaním.
Ako POOSN overuje presnosť stroja Wire EDM
Povedať kupujúcemu, aby „požiadal o správu o laserovom interferometri“ je jednoduché; ukázať, čo sa deje v dielni, je užitočnejšie. Toto je overovací reťazec za strojom POOSN:
Proces sedlovej dosky — 12 hodín temperovania, 24 hodín prirodzeného chladenia a manuálneho odľahčenia, takže geometria vydrží roky prevádzky a nie iba pri akceptačnej skúške.
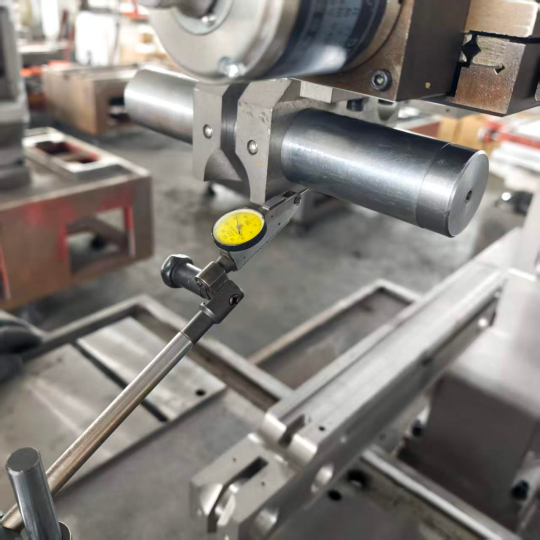
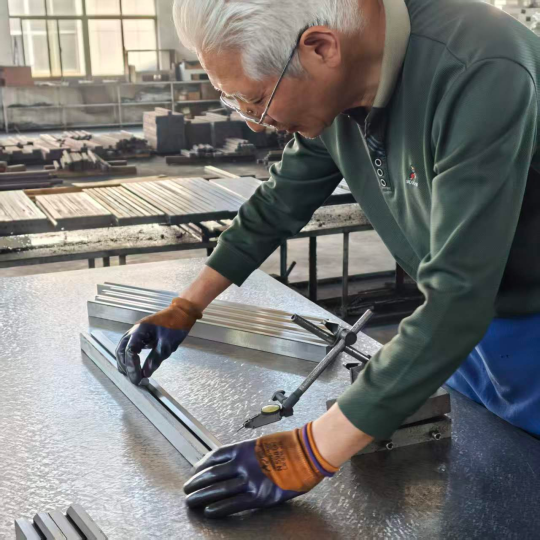
Montáž a zarovnanie oproti mechanickej alebo laserovej referencii, s presnosťou vedenia riadenou na úrovni dielne namiesto korekcie na konci linky.
Presnosť polohovania meraná laserovým interferometrom pred odoslaním , s protokolom o skúške vydaným zákazníkovi.
Tri inšpekčné brány — prichádzajúce diely, montážny proces a konečná predzásielka – zastrešené ôsmimi inšpektormi kvality na plný úväzok.
Zladený riadiaci systém — KJZ-07, ZHZK-03, CHK.CNC.SYS alebo SN-10000, v závislosti od stroja.
Kontrola rozmerovej presnosti pri montáži. Kontrola presnosti polohovania laserovým interferometrom je samostatný, zdokumentovaný test pred odoslaním. POOSN CNC riadiaca skriňa — ovládač je prispôsobený stroju a zdokumentovaný v angličtine pre exportné objednávky. Stroje zmontované, otestované a pripravené na odoslanie – bod, v ktorom správa o presnosti cestuje so strojom.
Nie ste si istí, či vysokorýchlostný, stredný alebo veľký kužeľ WEDM vyhovuje vášmu automobilovému náradiu? Pošlite nám veľkosť dielu, materiál, hrúbku a tolerancie, na ktorých skutočne záleží, a my sa vrátime s odporúčaním stroja, nie s katalógovou stránkou.
Drôtové EDM vs frézovanie, laserové rezanie, brúsenie a hĺbenie EDM
Porovnanie, na ktorom záleží, nie je abstraktné EDM drôt verzus frézovanie. Ide o to, ktorý proces poskytuje vyhovujúcu vlastnosť pri najnižších nákladoch pri plnom zaťažení konkrétneho materiálu.
Referenčné rozsahy pre porovnanie procesov, nie špecifikácia akéhokoľvek stroja. Skutočné výsledky závisia od materiálu, hrúbky, nástrojov, parametrov a metódy kontroly.
Proces
Limit tvrdosti
Referenčná tolerancia
Polomer rohu
Najlepšie v automobilovom priemysle
Wire EDM
Akýkoľvek vodivý materiál, bez ohľadu na tvrdosť
0,003–0,015 mm
Iba polomer drôtu
Kalené matrice, tenké steny, vnútorné prvky
CNC frézovanie
Až do cca 45 HRC
0,010–0,030 mm
Polomer frézy
Mäkké telá, veľké vrecká, 3D povrchy
Laserové rezanie
Oceľový plech v miernom rozsahu hrúbky
0,050–0,150 mm
Malý, ale s tepelne ovplyvnenou zónou
Ploché prírezy, konzoly, predtvarované profily
Sinker EDM
Akýkoľvek vodivý materiál
0,005–0,020 mm
Elektródový roh
Slepé dutiny, 3D formy, textúra formy
Brúsenie
Akákoľvek kalená oceľ
0,002–0,010 mm
Tvar kolesa
Ploché plochy, OD a ID valcové práce
Laserové rezanie je porovnanie, ktoré stojí za to rozšíriť, pretože sa často navrhuje ako náhrada za vysokorýchlostné WEDM na automobilových polotovaroch. Laser vyhráva na plochom plechu, kde je tolerancia voľná a stav hrany nie je kritický. Stráca sa, akonáhle je diel hrubý, akonáhle je tepelne ovplyvnená zóna neprijateľná, alebo akonáhle sa požiadavka na toleranciu stiahne hlboko pod 0,05 mm. Pri kalených nástrojoch pri 60 HRC sa laser nerozpráva.
Brúsenie a drôtové EDM sa prekrývajú na kalených zápustkových prácach a rozdelenie je jednoduché: brúsenie zvládne ploché plochy a valcové prvky rýchlejšie a lacnejšie, zatiaľ čo WEDM zvládne vnútorné profily, úzke štrbiny, ostré vnútorné rohy a čokoľvek, čo by si vyžadovalo vlastný tvarový kotúč. Väčšina obchodov s nástrojmi pre automobilový priemysel prevádzkuje oboje a podľa toho smerujú prácu.
Len málo procesov kombinuje neobmedzenú tvrdosť obrobku, toleranciu v rozsahu s nízkymi mikrónmi a nulovú reznú silu – to je dôvod, prečo sa kalené zápustky pre automobilový priemysel a tenkostenné nástroje stále vracajú k EDM drôtom napriek pomalšej rýchlosti rezu.
Ako hodnotiť výrobcu alebo dodávateľa drôtového EDM
Zákazníci z automobilového priemyslu kontrolujú svoj dodávateľský reťazec nástrojov a tento tlak prúdi nadol k tomu, kto dodáva stroj. Stroj, ktorý dobre reže v ukážke, ale nemá kanál na náhradné diely, žiadny servisný záväzok a žiadny postup opätovnej certifikácie presnosti, sa v priebehu osemnástich mesiacov stane prekážkou vo výrobe. Požiadajte písomne o nasledovné:
Presnosť merania konkrétnej jednotky , s názvom testovacej metódy — správa laserového interferometra o skutočnom stroji, nie katalógový údaj pre modelový rad.
Počet orezaní prechádza riadiacimi podperami — toto stanovuje základ pre dosiahnuteľnú toleranciu a je to otázka, ktorú si väčšina kupujúcich zabúda položiť.
Dodacia lehota náhradných dielov pre položky, ktoré zastavujú výrobu : napájacie dosky, motory na napínanie drôtu, pohony UV osí a riadiace komponenty. Písomná dodacia lehota má väčšiu hodnotu ako nižšia cena stroja.
Podpora parametrov pre váš mix materiálov — východiskové body pre karbid, nauhličenú oceľ a prípadne zliatiny titánu a niklu pri skutočnej hrúbke.
Skúška rezu na vlastnom materiáli so správou o skúške a použitou sadou parametrov.
Akceptačný test stroja na testovacom kuse, ktorý predstavuje vašu geometriu, meranú povrchovú úpravu hrany, správanie rohov a uhol skosenia.
anglická dokumentácia — návod na obsluhu, elektrické výkresy, zoznam parametrov a kontrolná dokumentácia.
Elektrická konfigurácia — požiadavky na napätie, fázu a pripojenie pre vaše zariadenie, plus zoznam elektrických komponentov.
Podpora riadiaceho systému — ovládač a verzia, ako sa pracuje s aktualizáciami a náhradnými dielmi a či je spustenie alebo aktualizácia stroja závislá od internetového pripojenia.
Školenie, export dokumentácie a prispôsobenie — čo je zahrnuté a v akom jazyku; baliace, nakladacie a colné dokumenty pre vašu destináciu; a či továreň môže dodať príslušenstvo, vyššie kryty, predĺženú dráhu Z alebo integráciu automatizačných buniek namiesto iba katalógových strojov.
Pred porovnaním cien znormalizujte cenové ponuky: pridajte prvý rok spotrebného materiálu, riziko náhradných dielov vyplývajúce z uvedených dodacích lehôt a hodnotu ponúkaných parametrov a školení. Stroje, ktoré sa výrazne líšia nákupnou cenou, sa môžu po zahrnutí týchto faktorov úplne invertovať. V prípade automobilového náradia záleží na vzťahu s dodávateľom viac ako na špecifikácii stroja, pretože zdokumentovaná doba realizácie a pripravená tabuľka parametrov sú to, čo udrží stroj vo výrobe v roku tri.
Potrebujete pred objednávkou skúšku rezania? Pošlite nám svoj výkres a špecifikáciu materiálu, diel vyrežeme a vrátime s nameraným výsledkom.
Náklady, spotrebný materiál a údržba na EDM automobilového drôtu
Náklady na diel ovládajú tri premenné: dĺžka rezu, výška obrobku a počet prechodov. Dvojprechodový rez na 40 mm oceľovej doštičke zaberá podstatne viac strojového času ako jednoprechodový rez na rovnakej geometrii a nárast je takmer výlučne strojový čas a nie spotreba drôtu.
Cena drôtu závisí od toho, ako ho stroj používa: tam, kde sa drôt opätovne používa, kým sa nezlomí alebo priemer neklesne pod hranicu použiteľnosti, ide o menšiu nákladovú položku a ak ide o jednorazové použitie, spotreba sa stáva viditeľnou riadkovou položkou. Či tak alebo onak, pri typických dĺžkach rezu v automobiloch tvorí drôt zvyčajne malý podiel na celkových nákladoch na diel, takže na optimalizácii počtu orezaní záleží viac ako na nákupe lacnejšieho drôtu.
Okrem drôtu sú spotrebným materiálom dielektrické filtre, živica, dýzy a vodiace zostavy. Životnosť sprievodcu je najčastejšie podceňovanou položkou : na trojzmennom stroji by sa horné a dolné vodiace lišty mali kontrolovať mesačne a vymieňať ich podľa plánu, nie pri poruche, pretože opotrebované vodiace lišty sa javia ako kužeľová chyba, ktorá sa postupne vkráda a je ľahké ju prehliadnuť, kým časti nezačnú zlyhávať pri kontrole.
Rutina krátkej zmeny väčšine z toho zabráni:
Dielektrické filtre čistite podľa plánu, nie podľa alarmu.
Každý týždeň kontrolujte napätie drôtu pomocou meradla, nie podľa ucha.
Pravidelne kontrolujte presnosť polohovania, pretože tepelný drift sa na diele neviditeľne hromadí.
Udržujte dielektrickú vodivosť v rozsahu špecifikovanom výrobcom stroja – drift vodivosti mení charakteristiky iskry, a tým aj toleranciu.
Zapíšte si každú výmenu sprievodcu.
Na trojzmennej bunke plánovaná výmena vodidiel a kontrola dielektrickej vodivosti zabraňujú väčšiemu šrotu ako ktorýkoľvek program školenia operátorov, pretože obe poruchy sa vyvíjajú pomaly a sú neviditeľné na jednej časti.
Časté otázky o EDM pre automobilový drôt
Akú toleranciu môže udržať automobilový WEDM vo výrobe?
Závisí to viac na stratégii priechodu a prostredí dielne ako na značke stroja: strednorýchlostný stroj s dvoma alebo tromi priechodmi opakovane zvláda stred praktického rozsahu, presný stroj v kontrolovanom prostredí dosiahne úzky koniec a jednoprechodový vysokorýchlostný stroj prekryje voľný koniec. Vyššie uvedené referenčné pásma popisujú typické požiadavky, nie zaručené hodnoty.
Môže drôtová EDM rezať cementovanú alebo nauhličovanú časť?
áno. Nauhličované puzdro a mäkšie jadro erodujú mierne odlišnou rýchlosťou, preto znížte parametre hrubovania a dôkladne skontrolujte preplachovanie. Rohy ukazujú rozdiel ako prvé a obvyklou opravou je pomalší hrubovací prechod plus ďalší trimovací prechod.
Je vysokorýchlostný alebo strednorýchlostný WEDM lepší pre automobilové nástroje?
Stredná rýchlosť je obvyklou voľbou tam, kde si práca vyžaduje úzku toleranciu a kontrolovanú konečnú úpravu, pretože viacprechodové rezanie a pevný pohon drôtu držia pás oveľa lepšie. Vysoká rýchlosť zostáva lepšou voľbou pre konzoly, podložky a jednoduché razníky, kde je voľný pás prijateľný a dominujú náklady na diel.
Môže drôtové EDM vyrábať automobilové diely v objeme?
Drôtové EDM stroje sú najlepšie opísané ako výrobné nástroje a nie ako zariadenia na výrobu dielov. Jeden stroj môže bežať bez dozoru cez noc na hromade vložiek matrice a bunka s tromi alebo štyrmi môže slúžiť celej miestnosti na nástroje. Pre spotrebné diely v stovkách tisíc kusov vyrába drôt EDM matricu, nie súčiastku.
Ktorý drôt by mal byť špecifikovaný pre zápustku v automobiloch?
Zadajte typ a priemer drôtu, na ktorom je zostavená knižnica parametrov pre váš materiál a hrúbku, a potvrďte to písomne. Natierané druhy sa bežne používajú na zlepšenie oplachovania a kvality okrajov pri orezávaní; pre vysokorýchlostné stroje s vratným drôtom zostáva molybdénový drôt štandardom.
Čo treba overiť pred objednaním drôteného EDM stroja pre automobilové práce?
Počet orezaní prechádza riadiacimi podperami, the measured positioning accuracy of the specific unit with the test method named, the committed lead times for power supply and axis drive spares, the English documentation set, and whether the builder can supply starting parameters for carbide, carburized steel and titanium at the thicknesses you actually run.
Požiadajte o test rezania
Nástrojáreň slúžiaca na lisovanie, brzdenie, prevodovku a EV programy zvyčajne potrebuje jeden stredorýchlostný stroj na tesné práce a jeden alebo dva vysokorýchlostné stroje na objemovú prácu, plus možnosť kužeľa, ak je súčasťou zmesi zápustka. Odoslanie výkresu s materiálom, tvrdosťou, hrúbkou a toleranciami, na ktorých skutočne záleží, je najrýchlejší spôsob, ako získať užitočné odporúčanie stroja namiesto stránky katalógu – odpoveď sa zvyčajne zmení, keď sa skutočné tolerančné pásmo oddelí od všeobecných poznámok.