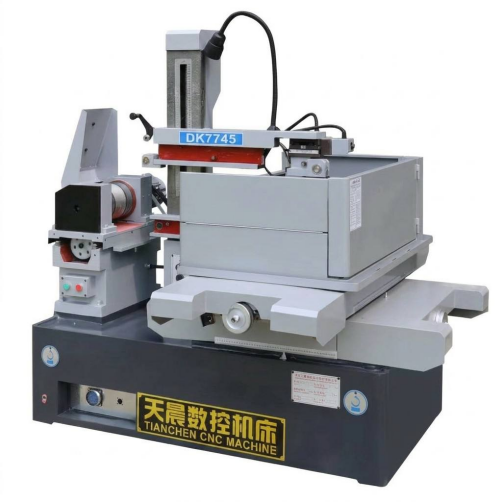
Pre dielne hodnotiace zariadenia na presné rezanie je krátka odpoveď takáto: a drôt EDM stroj používa kontinuálne privádzaný kovový drôt ako elektródu na erodovanie vodivého materiálu prostredníctvom riadených elektrických výbojov, čo umožňuje rezanie zložitých profilov, úzkych tolerancií a tvrdých materiálov bez priameho mechanického kontaktu. Kupujúci skúmajú edm drôt spracovanie si vo všeobecnosti vyberá medzi tromi širokými kategóriami strojov: EDM so strednou rýchlosťou drôtu, vysokorýchlostným (vratným) drôtom EDM a EDM s veľkým kužeľom, z ktorých každá je vhodná pre rôzne kombinácie hrúbky, uhla kužeľa a požiadaviek na povrchovú úpravu. An stroj na erodovanie drôtov systém sa zvyčajne vyberá na základe geometrie dielu, rezaného materiálu a počtu prechodov potrebných na dosiahnutie cieľovej povrchovej úpravy, a nie na základe jedinej univerzálnej špecifikácie.
Tento článok vás oboznámi s bežnými typmi drôtových EDM strojov, ako sú interne štruktúrované, kde sa každý typ hodí najlepšie, ako sa porovnáva ich relatívny výkon v rámci niekoľkých kritérií a čo zvyčajne zahŕňa prebiehajúca údržba. Všade sú zahrnuté praktické rady pri výbere spolu s porovnávacou tabuľkou a niekoľkými vizualizáciami údajov, ktoré sumarizujú relatívne umiestnenie každej kategórie strojov.
Drôtové EDM obrábanie je bezkontaktný proces, ktorý sa spolieha skôr na eróziu iskrou než na reznú silu
Stredne rýchle drôtové EDM stroje sa široko používajú na všeobecnú prácu s nástrojmi a matricami
Vysokorýchlostné (vratné) drôtové EDM stroje sú bežné tam, kde záleží na opätovnom použití drôtu a nákladovej efektívnosti
Stroje na EDM s veľkým kužeľom sa zameriavajú na diely vyžadujúce výrazné rezanie pod uhlom
Výber medzi kategóriami drôtových EDM strojov závisí menej od značky a viac od prispôsobenia schopnosti stroja hrúbka obrobku, požadovaný uhol kužeľa a tolerancia dokončenia pre skutočne vyrábané diely.
Bežné typy drôtových EDM strojov a ich charakteristiky
Stredne rýchlostné drôtové EDM stroje
Stroje na EDM so strednou rýchlosťou drôtu, niekedy označované ako vylepšené stroje s pohyblivým drôtom s vratným pohybom, posúvajú drôt tam a späť cez obrobok, pričom aplikujú viacero prechodov orezania, aby sa povrch rezu postupne zjemňoval. Táto kategória je často predvoleným východiskovým bodom pre nástrojárne a lisovne, pretože pomerne dobre vyvažuje rýchlosť rezania, povrchovú úpravu a náklady na vybavenie v rámci širokej škály geometrií dielov. Drôt je zvyčajne na báze molybdénu a opakovane sa používa vo viacerých priechodoch, čo obchody často považujú za praktický spôsob spravovania edm drôt spotreba bez obetovania kvality finálneho rezu.
Vysokorýchlostné (vratné) drôtové EDM stroje
Vysokorýchlostné drôtové EDM stroje zdieľajú princíp podávania drôtu s vratným pohybom, ale vo všeobecnosti sú konfigurované na rýchlejší výkon hrubého rezania, často na úkor povrchovej úpravy v porovnaní so silne orezaným nastavením strednej rýchlosti. Tieto stroje majú tendenciu vyhovovať výrobným prostrediam, kde záleží na čase cyklu viac ako na dosiahnutí čo najjemnejšieho povrchu a kde následné dokončovacie operácie už môžu byť súčasťou pracovného toku. Pretože sa drôt pohybuje tam a späť, jedna cievka môže byť použitá na mnohých častiach, čo sa často uvádza ako praktická úvaha o nákladoch pri veľkoobjemovom hrubom rezaní.
EDM stroje s veľkým kužeľom
Stroje na EDM drôtu s veľkým kužeľom sú skonštruované s vodiacimi hlavami drôtu a konfiguráciami osí, ktoré sú schopné udržať významné uhly medzi hornými a spodnými vodidlami drôtu, čo umožňuje drôtu rezať strmé uhly ťahu do obrobku v jedinom prechode. Táto kategória sa vo všeobecnosti vyberá pre diely, ako sú komponenty razidiel, vytláčacie lisovnice alebo iné nástroje, kde je výrazný kužeľovitý alebo stupňovitý profil skôr funkčnou ako kozmetickou požiadavkou. Pretože si mechanická konštrukcia musí zachovať tuhosť, aj keď sa vodidlá drôtu vykývnu do extrémnych uhlov, na konštrukcii rámu stroja a presnosti vedenia tu záleží viac ako pri strojoch konštruovaných primárne na rezanie rovných stien.
Všeobecné štrukturálne zameranie podľa kategórie drôtových EDM strojov
Kategória stroja
Primárne štrukturálne zameranie
Stredná rýchlosť drôtového EDM
Viacprechodová presnosť trimovania a opakovateľné polohovanie
Vysokorýchlostné drôtové EDM
Spoľahlivosť podávania drôtu a výkon pri hrubom rezaní
EDM drôt s veľkým kužeľom
Tuhosť vedenia drôtu v extrémnych rozsahoch uhlov
Séria PS-C
Stredná rýchlosť drôtového EDM configuration for general tool and die applications
Séria DK77-BC
Stredná rýchlosť drôtového EDM configuration with extended trim-pass control
Séria DK77-A
Vysokorýchlostná konfigurácia EDM s vratným drôtom
Séria DK77-B
Vysokorýchlostná konfigurácia EDM s vratným drôtom, alternate frame layout
Séria DK77-D
EDM drôt s veľkým kužeľom configuration for steep-angle cutting
Tieto tri kategórie nie sú striktne hierarchické; každý je optimalizované pre inú kombináciu rýchlosti, povrchovej úpravy a schopnosti zúženia namiesto toho, aby jeden jednoducho prekonal ostatných.
Ako fungujú stroje na drôtovú EDM: princípy a štruktúra
Drôtový EDM stroj odstraňuje materiál sériou rýchlych elektrických výbojov medzi drôtenou elektródou a obrobkom, pričom oba sú ponorené alebo prepláchnuté dielektrickou tekutinou, zvyčajne deionizovanou vodou. Každý výboj odparí malé množstvo materiálu a dielektrická kvapalina vypláchne výsledné nečistoty a zároveň ochladzuje oblasť rezu a pomáha kontrolovať medzeru výboja. Pretože drôt nikdy fyzicky netlačí na obrobok, rezné sily zostávajú veľmi nízke, čo je súčasťou toho, prečo sa drôt EDM bežne používa na kalené nástrojové ocele a iné materiály, ktoré je ťažké konvenčne obrábať.
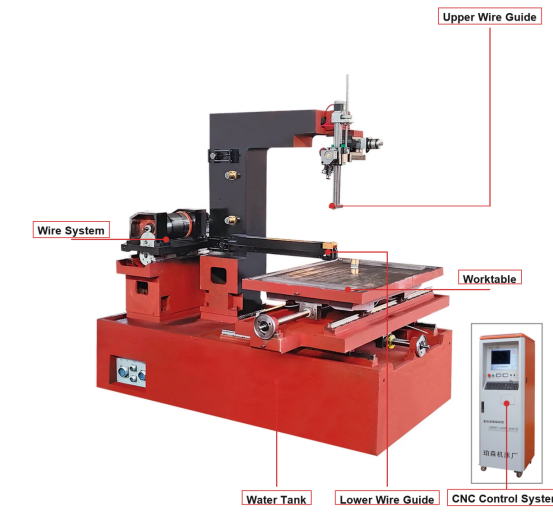
Polohovanie je riešené CNC riadiacim systémom, ktorý poháňa X-Y stôl (a na strojoch s kužeľom aj osi vedenia drôtu U-V) podľa naprogramovaného profilu dielu, zatiaľ čo samostatná napájacia jednotka riadi parametre vybíjania, ako je frekvencia impulzov a prúd. Mechanický rám, systém transportu drôtu a systém dielektrickej cirkulácie spolupracujú s riadiacou elektronikou, takže tuhosť stroja a presnosť riadenia sa pri hodnotení stroja vo všeobecnosti posudzujú skôr spoločne než ako samostatné problémy.
Mechanický a konštrukčný systém
Strojové odlievanie lôžka a stĺpov
Pracovný stôl X-Y a prípadne osi U-V kužeľ
Horné a spodné vodiace hlavy drôtu
Cievka drôtu, napínací a navíjací systém
Nádrž na dielektrickú kvapalinu a filtračný okruh
Riadiaci a napájací systém
CNC ovládač a rozhranie pre part-program
Systém servopohonu pre polohovanie osí
Pulzný napájací zdroj pre generovanie výboja
Snímanie medzier a adaptívny riadiaci obvod
Detekcia prerušenia drôtu a bezpečnostné blokovanie
Pretože rezná sila je minimálna, tuhosť drôtového EDM stroja je hlavne o zachovanie presnosti polohovania v priebehu času než odolávať ťažkým mechanickým zaťaženiam.
Polohovanie relatívnej rýchlosti rezania naprieč kategóriami drôtového EDM
Pred porovnaním čísel pomáha pochopiť, čo vlastne znamená „rýchlosť rezania“ v kontexte drôtového EDM. Skutočná rýchlosť rezania do značnej miery závisí od typu materiálu, hrúbky obrobku, priemeru drôtu a počtu naprogramovaných rezov, takže každý jednotlivý údaj je skôr približným vodidlom než pevným hodnotením. Nižšie uvedená tabuľka predstavuje skôr zjednodušený ilustratívny index než presné namerané hodnoty, ktorých cieľom je ukázať, ako sa tieto tri kategórie strojov vo všeobecnosti navzájom porovnávajú v typických scenároch hrubého rezania. Vyšší index odráža kategóriu stroja, ktorá je vo všeobecnosti spojená s rýchlejším prvým úberom materiálu za porovnateľných podmienok. Tieto údaje slúžia len na všeobecnú orientáciu a nemali by sa považovať za zaručenú špecifikáciu pre žiadny konkrétny model stroja.
Pri čítaní tabuľky sa stredne rýchlostné drôtové EDM stroje vo všeobecnosti nachádzajú na hornom konci tejto ilustratívnej stupnice, pretože viacprechodové programovanie im umožňuje kombinovať primerane rýchly hrubý rez s dodatočnými orezávacími rezmi, ktoré následne obnovia povrchovú úpravu. Vysokorýchlostné piestové stroje sú umiestnené v strede, čo odzrkadľuje ich spoločnú úlohu ako ťažných strojov na priame rezanie, kde extrémna povrchová úprava nie je prvoradým záujmom. Stroje s veľkým kužeľom vykazujú na tomto konkrétnom grafe porovnateľne nižší index, ale to nie je ani tak slabá stránka, ako skôr odraz ich konštrukčnej priority: ich geometria vedenia drôtu a riadiaci systém sú optimalizované na udržanie presnosti pri strmých uhloch, a nie na maximalizáciu výkonu priameho rezu. V praxi by si dielňa, ktorá primárne reže komponenty kužeľových zápustiek, nevyberala stroj iba na základe tohto indexu, pretože rozhodujúcim faktorom by bola skôr schopnosť skosenia než hrubá rýchlosť. Za zmienku tiež stojí, že v rámci ktorejkoľvek kategórie sa skutočná priepustnosť líši v závislosti od priemeru drôtu, vodivosti materiálu a agresívnosti nastavenia parametrov impulzu. Tenší drôt vo všeobecnosti umožňuje jemnejšie detaily, ale môže znížiť praktickú rýchlosť rezania, zatiaľ čo hrubší drôt môže rezať rýchlejšie, ale obmedzuje najmenší dosiahnuteľný polomer vnútorného rohu. Hrúbka obrobku má podobný účinok: rýchlosť rezania pre daný stroj zvyčajne klesá so zväčšujúcou sa hrúbkou materiálu, pretože dielektrická kvapalina musí vyplavovať nečistoty z dlhšieho vypúšťacieho kanála. Stratégie s viacerými priechodmi ďalej komplikujú akékoľvek porovnávanie s jedným číslom, pretože obchod môže úmyselne spomaliť prvý priechod, aby ochránil životnosť drôtu, a spoliehať sa na orezanie priechodov na konečnú úpravu, čím efektívne vymení surovú rýchlosť za konzistentnosť. Pre kupujúcich, ktorí porovnávajú stroje vedľa seba, si od dodávateľa vyžiadajte údaje o vlastnom teste rezu pre konkrétny materiál a hrúbku relevantnú pre vaše diely, a nie spoliehať sa na všeobecné kategórie. Nakoniec majte na pamäti, že stav stroja, kvalita dielektrickej kvapaliny a konzistencia podávania drôtu ovplyvňujú rýchlosť rezania v reálnom svete rovnako ako kategória základného stroja, takže dobre udržiavaný stroj strednej triedy môže niekedy prekonať slabo udržiavaný stroj s vyššou špecifikáciou.
Aplikačné scenáre a kľúčové kritériá výberu pre drôtové EDM stroje
Drôtové EDM stroje sa používajú vo výrobe nástrojov a lisovníc, výrobe foriem, výrobe komponentov pre letectvo, výrobu zdravotníckych pomôcok a rôznych aplikáciách automobilového náradia, vo všeobecnosti všade tam, kde vodivý materiál potrebuje presný rez profilu bez mechanického namáhania tradičného obrábania. Výber zvyčajne spočíva v prispôsobení schopnosti stroja konkrétnym požiadavkám na diel, a nie pri výbere jedinej „najlepšej“ konfigurácie pre každú úlohu.
Maximálna hrúbka obrobku, ktorú môže stroj umiestniť do svojho pracovného priestoru
Maximálny požadovaný uhol kužeľa, ktorý určuje, či je potrebná konfigurácia veľkého kužeľa
Cieľová povrchová úprava a či je súčasťou zamýšľaného procesu viacnásobné obrábanie
Typ materiálu a vodivosť, keďže niektoré materiály vyžadujú upravené parametre vybíjania
Očakávaný objem výroby a či už spotreba drôtu alebo čas cyklu je väčším faktorom nákladov
Kompatibilita s existujúcimi systémami priemeru drôtu a dielektrických tekutín, ktoré sa už používajú v obchode
Nástrojárne a lisovne, ktoré pravidelne režú raziace lisovníky a vysekávacie matrice, často uprednostňujú schopnosť skosenia a opakovateľnosť polohovania, pretože tieto diely často kombinujú rovné steny so šikmými reliéfnymi časťami. Výrobcovia foriem, ktorí vyrezávajú vložky s jadrami a dutinami, majú tendenciu značne vážiť povrchovú úpravu, pretože povrch vyrezaný drôtom môže byť konečnou úpravou alebo môže vyžadovať len ľahké leštenie. Výrobcovia leteckých a medicínskych komponentov často pracujú s náročnými zliatinami a úzkymi rozmerovými toleranciami, čo kladie dôraz skôr na stabilitu riadiaceho systému a opakovateľný trimovací výkon než na surovú rýchlosť prvého prechodu.
Najspoľahlivejším spôsobom výberu drôtového EDM stroja je zmapujte svoju skutočnú hrúbku dielu, skosenie a požiadavky na konečnú úpravu v porovnaní s pracovnou obálkou a rozsahom kužeľa udávaným výrobcom pred porovnaním akejkoľvek inej funkcie.
Zlepšenie povrchovej úpravy pri postupných orezávacích rezoch
Jeden z najpraktickejších konceptov pre každého, kto hodnotí drôtové EDM strojové drôtové procesy, je vzťah medzi počtom rezov a výslednou povrchovou úpravou. Prvý prechod nahrubo odstraňuje sypký materiál rýchlo, ale zanecháva pomerne hrubý povrch, pretože výbojová energia použitá na rýchle odstránenie má tendenciu zanechávať väčšie stopy po preliatí. Nasledujúce trimovacie prechody využívajú progresívne nižšiu vybíjaciu energiu a tesnejšie ofsety, čím sa povrch zjemňuje pri každom prechode. Obchody bežne plánujú celkovo dva až štyri prechody v závislosti od tolerancie dokončenia uvedenej na výkrese dielu. Nižšie uvedená tabuľka ilustruje tento všeobecný vzťah pomocou zjednodušeného indexu relatívnej drsnosti namiesto špecifickej hodnoty Ra viazanej na ktorýkoľvek stroj alebo materiál.
Prudký pokles medzi prvým a druhým prechodom na tomto grafe odráža všeobecný vzor v drôtovom EDM: najväčšie jednotlivé zlepšenie v povrchovej úprave zvyčajne pochádza z pridania len jedného orezania po počiatočnom hrubom reze. Každý ďalší prechod má tendenciu priniesť menšie prírastkové zlepšenie, čo je dôvod, prečo mnohé obchody zastavia na troch alebo štyroch prechodoch, keď klesajúce výnosy prevážia pridaný čas cyklu. Tento trend je široko diskutovaný v literatúre o procesoch EDM a odráža skôr základnú fyziku znižovania energie vybíjania než špecifické nastavenia jedného výrobcu. Hrubý prvý prechod zvyčajne využíva vyšší prúd a dlhšie trvanie impulzu na maximalizáciu rýchlosti úberu materiálu, čo vo svojej podstate vytvára hlbšiu pretavenú vrstvu a hrubšiu textúru povrchu. Orezávacie priechody znižujú prúd, skracujú trvanie impulzu a často znižujú posun medzi dráhou drôtu a hotovým profilom, čo umožňuje progresívne zjemňovanie povrchu bez výraznej zmeny celkových rozmerov dielu. Pre diely s popisom tesnej povrchovej úpravy môžu byť špecifikované štyri alebo viac prechodov, zatiaľ čo diely určené na ďalšie brúsenie alebo leštenie môžu vyžadovať iba jeden hrubý rez. Za zmienku tiež stojí, že počet priechodov sa vzájomne ovplyvňuje s kužeľovým rezaním: na strojoch s veľkým kužeľom môže udržanie konzistentného dokončenia v strmom uhle vyžadovať ďalšie priechody v porovnaní s rezom s rovnými stenami podobnej hrúbky. Priemer drôtu a konzistencia napätia tiež ovplyvňujú to, ako predvídateľne sa stroj približuje k cieľovej konečnej úprave naprieč viacerými prechodmi, pretože akákoľvek zmena polohy drôtu medzi prechodmi môže kompenzovať zamýšľanú výhodu dokončovania. Obchody, ktoré zaznamenávajú skutočne namerané hodnoty Ra na jeden priechod pre svoje vlastné stroje a materiály, získajú oveľa presnejší obraz ako akákoľvek zovšeobecnená tabuľka, pretože skutočná povrchová úprava závisí od dielektrickej čistoty, stavu drôtu a materiálu obrobku rovnako ako od počtu priechodov. Nakoniec, kupujúci, ktorí porovnávajú spotrebu drôtu na strojoch na EDM drôty, by si mali pamätať, že viac prechodov orezania vo všeobecnosti znamená viac drôtu použitého na diel, takže požiadavky na konečnú úpravu a náklady na drôt by sa mali pri plánovaní procesu posudzovať spoločne.
Bežné priemyselné sektory využívajúce EDM zariadenia na rezanie drôtom
Prijatie drôtového EDM sa výrazne líši v závislosti od odvetvia, najmä na základe toho, ako často daný sektor potrebuje presné profily rezané do tvrdých alebo ťažko obrobiteľných vodivých materiálov. Práca s nástrojmi a matricami zostáva jednou z najbežnejších aplikácií, pretože razníky, matrice a súvisiace nástroje často vyžadujú tvrdené materiály a úzke profilové tolerancie. Výroba foriem nasleduje tesne, najmä pre doštičky so zložitou vnútornou geometriou, ktorú by bolo ťažké dosiahnuť konvenčným frézovaním. Letectvo, zdravotnícke zariadenia a automobilové nástroje dopĺňajú zostávajúce významné prípady použitia, pričom každý z nich kladie svoj vlastný dôraz na typ materiálu, toleranciu a povrchovú úpravu. Nižšie uvedený index relatívneho použitia je ilustratívny a má za cieľ vyjadriť všeobecné vzorce prevalencie bežne opísané v zdrojoch výrobného priemyslu, a nie presný údaj o podiele na trhu.
Aplikácie nástrojov a lisovníc dosahujú najvyššie skóre v tomto ilustratívnom indexe, pretože komponenty nástrojov z kalenej ocele sa takmer ideálne hodia k silným stránkam EDM drôtu: proces zvláda kalené materiály bez problémov s opotrebovaním nástroja, ktoré sú spojené s konvenčným rezaním, a vytvára ostré vnútorné rohy, ktoré sú často potrebné v súpravách lisovníc. Výroba formy nasleduje z podobných dôvodov, najmä ak má vložka jemné vnútorné detaily, ktoré by inak vyžadovali viaceré konvenčné operácie alebo špecializované elektródy na EDM platiny. Letecký a kozmický priemysel a automobilový priemysel vykazujú porovnateľné použitie v strednej triede, ktoré je vo všeobecnosti viazané na špecifické komponenty nástrojov a upínacích prípravkov, než aby sa aplikovalo na všetky diely v týchto odvetviach. Aplikácie zdravotníckych pomôcok, hoci sú menšie v celkovom objeme, často zahŕňajú náročné požiadavky na toleranciu malých, zložitých komponentov, čo je dôvod, prečo drôt EDM zostáva relevantný aj pri porovnateľne nižšom objeme použitia. Stojí za zmienku, že týchto päť sektorov sa z pohľadu obchodu navzájom nevylučuje, pretože jeden drôtový EDM stroj v dielni môže jeden týždeň slúžiť zákazníkom s nástrojmi a matricami a nasledujúci týždeň zákazníkom leteckých nástrojov. Prevalencia sektorov sa tiež mení v priebehu času s vývojom materiálov a dizajnov dielov, takže skutočný zákaznícky mix predajne je spoľahlivejším vodítkom pre očakávané využitie strojov než akýkoľvek zovšeobecnený priemyselný graf. Kupujúci, ktorí hodnotia veľkoobchodníka alebo dodávateľa drôtových EDM strojov pre nový nákup, by mali pri špecifikovaní schopnosti stroja zvážiť svoju vlastnú typickú kombináciu dielov viac ako všeobecnú priemyselnú štatistiku. Pre dielňu, ktorá slúži viacerým sektorom, je všestrannosť v celom rozsahu hrúbok a možnosť zúženia často dôležitejšia ako úzko optimalizovaná pre typický profil dielov v jednom odvetví. Pretože výroba nástrojov, foriem a foriem spolu predstavuje veľký podiel bežných aplikácií, mnohí výrobcovia strojov prirodzene zdôrazňujú tieto prípady použitia pri navrhovaní svojich produktov a možnostiach konfigurácie. Napriek tomu je samotný proces elektroerozívnej elektroerozívnej práce s drôtom do značnej miery poháňaný materiálom a geometriou, a nie špecifickým pre dané odvetvie, čo znamená, že dobre nakonfigurovaný stroj môže vo všeobecnosti slúžiť viacerým sektorom bez toho, aby pre každý z nich vyžadoval samostatné vyhradené vybavenie.
Porovnanie kategórií drôtových EDM strojov naprieč niekoľkými kritériami naraz pomáha objasniť, prečo nie je univerzálne preferovaný žiadny jeden typ. Radarová tabuľka nižšie zobrazuje päť bežne uvádzaných kritérií vedľa seba pre stredne rýchlostné, vysokorýchlostné a veľké kužeľové stroje s použitím zjednodušeného relatívneho indexu 0-10 pre každý atribút. Tento druh multikriteriálneho zobrazenia je často informatívnejší než akékoľvek jedno číslo listu so špecifikáciami, pretože ukazuje kompromisy, ktoré obchod akceptuje pri výbere jednej kategórie pred druhou. Rovnako ako v predchádzajúcich tabuľkách sú zobrazené hodnoty ilustratívne a sú určené na všeobecnú orientáciu, nenahrádzajú dokumentované špecifikácie konkrétneho stroja. Čítanie tvaru každého mnohouholníka namiesto akéhokoľvek jednotlivého bodu má tendenciu poskytnúť najjasnejší obraz o celkovom profile kategórie strojov.
Stredná rýchlosť Vysokorýchlostné Veľký zúžený
Stredne rýchly polygón siaha najviac pozdĺž osí reznej rýchlosti a povrchovej úpravy, čo je v súlade s jeho úlohou ako stroja na všeobecné použitie, ktorý vyvažuje viacprechodové dokončovanie a primeranú kapacitu. Vysokorýchlostný polygón vykazuje svoje najširšie rozšírenie pri jednoduchosti údržby, čo odráža pomerne priamu dráhu drôtu s vratným pohybom, ktorú mnohé obchody každodenne ľahšie obsluhujú. Mnohouholník s veľkým kužeľom sa zreteľne rozprestiera najďalej pozdĺž osi schopnosti kužeľa, na čo je presne táto kategória určená, aj keď vykazuje skromnejšie údaje o surovej rýchlosti rezania. Žiadny z týchto troch tvarov nedominuje vo všetkých piatich osiach, čo vizuálne zdôrazňuje, že výber stroja je skôr kompromisným cvičením než hľadaním jedinej najlepšej možnosti. Obchody, ktoré primárne potrebujú rovné rezanie stien so silnou povrchovou úpravou, budú pravdepodobne považovať profil strednej rýchlosti za najvhodnejší pre ich potreby. Obchody zamerané na veľkoobjemové hrubé rezanie, kde sa konečná úprava vykonáva po prúde, sa môžu namiesto toho prikloniť k vysokorýchlostnému profilu. Obchody, ktoré pracujú s lisovacími nástrojmi, extrúznymi nástrojmi alebo inými komponentmi so strmým uhlom, budú vo všeobecnosti považovať pevnosť profilu s veľkým kužeľom v tejto jednej osi za dôležitejšiu ako jeho porovnateľne priemerný výkon inde. Hodnoty tuhosti sú vo všetkých troch kategóriách na tomto obrázku pomerne blízke, čo odráža skutočnosť, že drôtové EDM stroje vo všeobecnosti nemusia odolávať veľkým rezným silám tak, ako to robia bežné frézky, takže rozdiely v tuhosti konštrukcie majú tendenciu prejavovať sa viac v dlhodobej presnosti polohovania ako v zjavnom vychýlení počas rezania. Stojí za to pripomenúť, že akýkoľvek konkrétny model stroja sa môže líšiť od týchto všeobecných profilov kategórií v závislosti od jeho individuálnych návrhov, riadiaceho systému a kvality konštrukcie. Kupujúcim sa odporúča, aby si od dodávateľa drôtového EDM stroja vyžiadali vzorky skúšobného rezu alebo zdokumentované špecifikácie pre konkrétny uvažovaný model, namiesto toho, aby sa spoliehali iba na porovnania na úrovni kategórie, ako je toto. Tento radarový pohľad, ktorý sa používa spolu s tabuľkou nižšie, je určený na podporu informovanejšieho rozhovoru s výrobcom o tom, ktorá konfigurácia najlepšie zodpovedá skutočnému mixu dielov v obchode.
Všeobecné porovnanie kategórií drôtových EDM strojov v rámci bežných hodnotiacich kritérií
Kritérium
Stredná rýchlosť
Vysokorýchlostné
Veľký zúžený
Typický rozsah kužeľa
Mierne
Obmedzené
Rozšírené
Spoločná cieľová stratégia
Viacnásobné trimovanie
Jednoduché alebo ľahké obloženie
Viacnásobné trimovanie
Typická manipulácia s drôtom
Recipročné, opätovne použité
Recipročné, opätovne použité
Recipročné, opätovne použité
Najvhodnejší typ dielu
Všeobecné profily
Veľkoobjemové hrubé rezy
Nástroje so strmým uhlom
Žiadna kategória stroja na EDM s jedným drôtom nevyhráva pri každom kritériu; správna voľba závisí od ktoré jedno alebo dve kritériá sú pre váš skutočný mix dielov najdôležitejšie .
Údržba a dlhodobá údržba zariadení na drôtovú EDM
Dôsledná údržba je vo všeobecnosti to, čo oddeľuje drôtový EDM stroj, ktorý si zachováva svoju presnosť roky, od stroja, ktorý sa predčasne vychýli z tolerancie. Pretože proces závisí od čistej dráhy dielektrickej tekutiny, stabilného napätia drôtu a presného umiestnenia vedenia drôtu, rutinná pozornosť venovaná týmto systémom má tendenciu záležať viac ako na akejkoľvek jednej dramatickej oprave.
Monitorujte odpor dielektrickej kvapaliny a pravidelne vymieňajte filtre, aby ste udržali stabilné podmienky vybíjania
Pravidelne kontrolujte vodiace lišty drôtu a diamantové matrice, pretože opotrebenie priamo ovplyvňuje presnosť polohovania
Skontrolujte kalibráciu napätia drôtu, aby ste zachovali konzistentné správanie pri rezaní naprieč prechodmi
Vyčistite dráhu podávania drôtu a kontakty napájania, aby ste zabránili nekonzistentnému dodaniu prúdu
Pravidelne overujte presnosť polohovania osí, najmä po akomkoľvek významnom premiestnení stroja
Udržujte dielektrickú nádrž a preplachovacie trysky bez nánosov nečistôt, aby ste podporili stabilné podmienky preplachovania
Obchody, ktoré zaznamenávajú stav dielektrickej kvapaliny, dátumy výmeny filtra a pravidelné kontroly presnosti, majú tendenciu zachytiť posun skôr, čo vo všeobecnosti znižuje neplánované prestoje v porovnaní s čisto reaktívnym prístupom údržby. Najmä opotrebovanie vedenia drôtu je ľahko prehliadnuteľné, pretože jeho vplyv na presnosť dielu môže byť postupný a nie náhly, takže pevný interval kontroly je často spoľahlivejší ako čakanie na objavenie sa viditeľného problému.
Presnosť polohovania na drôtovom EDM stroji je zachovaná rutinné kontroly dielektrika, vedenia drôtu a kalibrácie namiesto akejkoľvek jednorazovej úpravy.
O spoločnosti POOSN – výrobca profesionálnych drôtových EDM strojov
Taizhou Xinchengyang Machinery Manufacturing Co., Ltd. (POOSN) je profesionálny výrobca špecializujúci sa na výskum, vývoj a výrobu CNC Wire EDM strojov. S viac ako 30-ročnými výrobnými skúsenosťami spoločnosť POOSN vyvinula rozsiahle odborné znalosti v oblasti technológie drôtového EDM a zariadení na presné obrábanie.
Náš sortiment zahŕňa rôzne drôtové EDM riešenia, vrátane strednorýchlostných drôtových EDM strojov série PSC, stredorýchlostných drôtových EDM strojov DK60BC a vysokorýchlostných drôtových EDM strojov série DK77. Poskytujeme tiež prispôsobené konfigurácie strojov pre rôzne veľkosti obrobkov, materiály, hrúbky, požiadavky na kužeľ a objemy výroby.
POOSN prevádzkuje výrobný závod s rozlohou 13 703 m² s profesionálnym tímom približne 80 zamestnancov vrátane inžinierov výskumu a vývoja a personálu kontroly kvality. Náš výrobný proces zahŕňa obrábanie, montáž stroja, elektrickú integráciu, testovanie a konečnú kontrolu, aby sme zabezpečili stabilný výkon stroja pred odoslaním.
Poskytujeme služby výrobcom foriem, spoločnostiam zaoberajúcim sa obrábaním, distribútorom a priemyselným používateľom na medzinárodných trhoch s dostupnými službami OEM a ODM pre špecifické požiadavky zákazníkov.
Či už potrebujete stroj Wire EDM na presnú výrobu foriem, všeobecnú výrobu alebo špecializované kužeľové rezanie, POOSN vám môže odporučiť vhodné riešenie na základe požiadaviek vašej aplikácie.
Spolupráca s výrobcom, ktorý pokrýva kategórie strednorýchlostných, vysokorýchlostných a veľkých kužeľových drôtov EDM pod jednou strechou, môže zjednodušiť získavanie zdrojov pre obchody, ktoré zvládnuť zmiešanú škálu geometrií dielov .
Často kladené otázky o drôtových EDM strojoch
Q1. Čo je stroj Wire EDM?
Stroj Wire EDM používa kontinuálne sa pohybujúci elektródový drôt a riadené elektrické výboje na rezanie elektricky vodivých materiálov. Je široko používaný pre formy, matrice, presné nástroje a komponenty vyžadujúce zložité profily a vysokú presnosť obrábania.
Q2. Ako funguje stroj Wire EDM?
Stroj vedie tenký elektródový drôt cez obrobok, zatiaľ čo riadené elektrické výboje odstraňujú materiál. Dielektrická kvapalina ochladzuje oblasť obrábania a odplavuje nečistoty, zatiaľ čo CNC systém riadi dráhu rezu.
Q3. Aké materiály môže stroj Wire EDM rezať?
Drôtové EDM môže rezať mnoho elektricky vodivých materiálov, vrátane nástrojovej ocele, kalenej ocele, nehrdzavejúcej ocele, medi, mosadze, hliníka, karbidu a iných vodivých zliatin. Rezný výkon závisí od materiálu, hrúbky a parametrov obrábania.
Q4. Aký je rozdiel medzi strednorýchlostným a vysokorýchlostným drôtovým EDM?
Stroje na EDM so strednou rýchlosťou vo všeobecnosti poskytujú rovnováhu medzi účinnosťou rezania, presnosťou a povrchovou úpravou, vďaka čomu sú vhodné na všeobecné obrábanie a aplikácie foriem. Vysokorýchlostné drôtové EDM stroje sa viac zameriavajú na efektivitu rezania a produktivitu výroby.
Q5. Aký presný je stroj Wire EDM?
Presnosť obrábania závisí od konštrukcie stroja, CNC systému, napätia drôtu, materiálu obrobku, hrúbky a parametrov obrábania. Pre aplikácie vyžadujúce špecifickú presnosť by zákazníci mali poskytnúť svoj výkres obrobku a požiadavky, aby výrobca mohol vyhodnotiť vhodnú konfiguráciu stroja.
Q6. Ako dlho vydrží molybdénový drôt?
Životnosť molybdénového drôtu závisí od reznej rýchlosti, času obrábania, materiálu obrobku, hrúbky, elektrických parametrov a napätia drôtu. Pravidelná kontrola a správna údržba môžu pomôcť udržať stabilný výkon obrábania a predĺžiť životnosť drôtu.
Q7. Ako si vyberiem ten správny stroj na drôtovú EDM?
Zvážte materiál obrobku, hrúbku, veľkosť, požadovanú presnosť, povrchovú úpravu, uhol kužeľa a objem výroby. Poskytnutie týchto špecifikácií výrobcovi je najlepší spôsob, ako vybrať vhodný model a konfiguráciu stroja.
Q8. Ako si vyberiem spoľahlivého výrobcu Wire EDM?
Zvážte výrobné skúsenosti výrobcu, kvalitu stroja, výrobnú kapacitu, kontrolu kvality, technickú podporu, dostupnosť náhradných dielov a popredajný servis. Spoľahlivý výrobca by mal byť tiež schopný odporučiť stroj na základe vašich skutočných požiadaviek aplikácie.